Her kalıp iki kez dengelenir. Bir kez çizim masasında, bir kez preste. Pahalı olanı ikincisidir.
Alüminyum kalıbın içinde kendiliğinden dengeli akmaz. Kalın kesit biyeti ince kesitten daha hızlı boşaltır, kovan kenarına yakın bir cidar merkezdeki kadar basınç görmez, metal yolunda duran bir köprü arkasındaki her şeyi gölgeler. Karışılmazsa profil kalıptan bir ucu diğerinin önünde çıkar ve çıkış masasında eğilir, burulur ya da yırtılır.
Kalıp tasarımcısı bunların hepsine geçiş bölgesinde cevap verir. Geçiş bölgesi, kalıp çıkışında metalin sürtünmeyle tutulduğu paralel yüzeydir ve uzunluğu, profilin çevresi boyunca her noktada ayrı ayrı belirlenebilen tek değerdir. Uzun geçiş, yavaş akış. Kısa geçiş, hızlı akış. Bir kalıbı dengelemek dediğimiz şey, aslında bu uzunlukları doğru seçmektir.
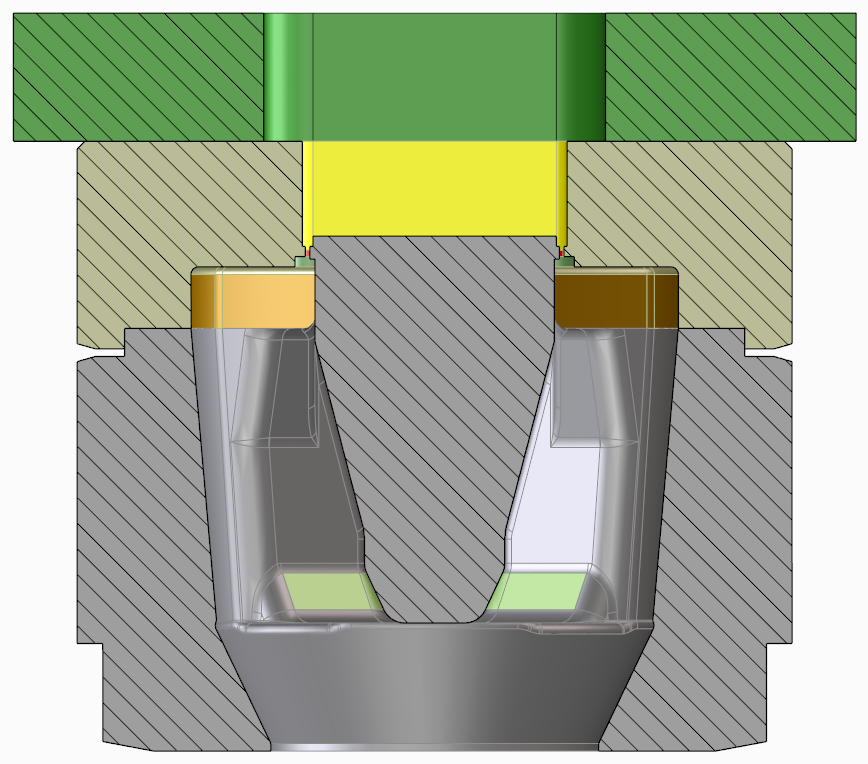
Geçiş bölgelerini anlamak zor değildir. Zor olan onları inşa etmektir. Köprülü bir kalıpta geçiş yüzeyi, kalıp kapağında profilin tüm çevresini ve zıvanada zıvananın tüm çevresini takip eder; her kademede geçişler ve yükseklik değişimleri vardır. Genel amaçlı bir CAD sisteminde bu geometri elle, özellik özellik çizilir ve geçiş planı her değiştiğinde baştan çizilir.
Zıvana ve kalıp kapağı üzerindeki geçiş uzunlukları, kalıp setindeki alüminyum akışını etkileyen önemli faktörlerdir. Standart CAD sistemlerinde geçiş uzunluklarını modellemek uzun zaman alır. ExtrusionPower, Geçiş Sihirbazı SSS
Geçiş planının ilk donan ve en son dönülmek istenen şey olmasının sebebi de bu. Bilgi çoğu zaman 2 boyutlu çizimde zaten vardır: tasarımcı geçişleri ve yükseklikleri oraya yazmıştır. Günü yiyen, o bilgiyi 3 boyuta taşımaktır. ExtrusionPower'da geçiş tanımları 2 boyutlu çizimden okunur ve 3 boyutlu modele otomatik uygulanır; katalog bunu normalde kalıp modellemenin en çok zaman alan kısmı olarak tarif ediyor.
Kalıp 3 boyutta var olduktan sonra geçişlerin ne olacağına karar vermenin üç dürüst yolu var ve hangisini kullandığınızı bilmek önemli.
Uzunluklar tasarımcıdan, firma standardından ve benzer kesitlerdeki deneyimden gelir. Kalıpların çoğu hâlâ böyle yapılır ve yıllardır çektiğiniz bir profil ailesinde çoğu zaman ilk seferde doğrudur. Zayıf tarafı, hiç çekmediğiniz bir kesit hakkında hiçbir bilgi taşımamasıdır.
Çevre boyunca her nokta aynı uzunluğu alır. Kimse kalıbı böyle sevk etmez ama elinizdeki en faydalı teşhis budur: kalıbı sabit geçişle simüle edin, hız alanı size geometrinin ham dengesizliğini hiçbir düzeltme gizlemeden gösterir. Ne yapacağınıza karar vermeden önce profilin ne yapmak istediğini öğrenirsiniz.
Geçiş uzunlukları akışın kendisinden hesaplanır. ExtrusionFlow kalıbı tasarımcının tanımladığı ya da sabit geçişlerle simüle eder veya uzunlukları Automatic Bearing Calculator ile hesaplar; böylece plan bir tablodan değil, hız dağılımından çıkar.
Pratikte üçü birlikte kullanılır. Firma standardından başlayın, dengesizliği görmek için kalıbı sabit geçişle koşturun, sonra hesabın önerdiği uzunlukları presi bildiğiniz kadarıyla değerlendirin.
Yakın tarihli bir iş bunu tartışmadan daha iyi anlatıyor. Kesit, 1,8 mm cidarlı 6063 bir kutu profil; tek gözlü köprülü bir kalıpta çekiliyor, yani dört cidar da kaynak odasından besleniyor ve geçiş bölgesini aynı hızda terk etmek zorunda.
| Profil | Köprülü kutu kesit, 1,8 mm cidar, 101 mm, 694 mm² |
|---|---|
| Alaşım | 6063 |
| Kalıp | Köprülü, tek göz, dört kaynak izi, H13 |
| Pres | 1100 ton, 128 mm kovan, 800 mm biyet, ekstrüzyon oranı 19,1 |
| Proses | Ram 3 mm/s, biyet 480 ila 510 °C, kalıp 450 °C |
Geçiş planı Extrumat'ta kuruldu, sonra akışa göre ayarlandı. ExtrusionFlow profil çevresi boyunca bir geçiş optimizasyonu koşturdu, çıkan uzunluklar düzeltme olarak Extrumat'a geri işlendi ve kalıp düzeltilmiş geçişlerle yeniden simüle edildi. Aşağıdaki sonuç o ikinci koşuya ait.
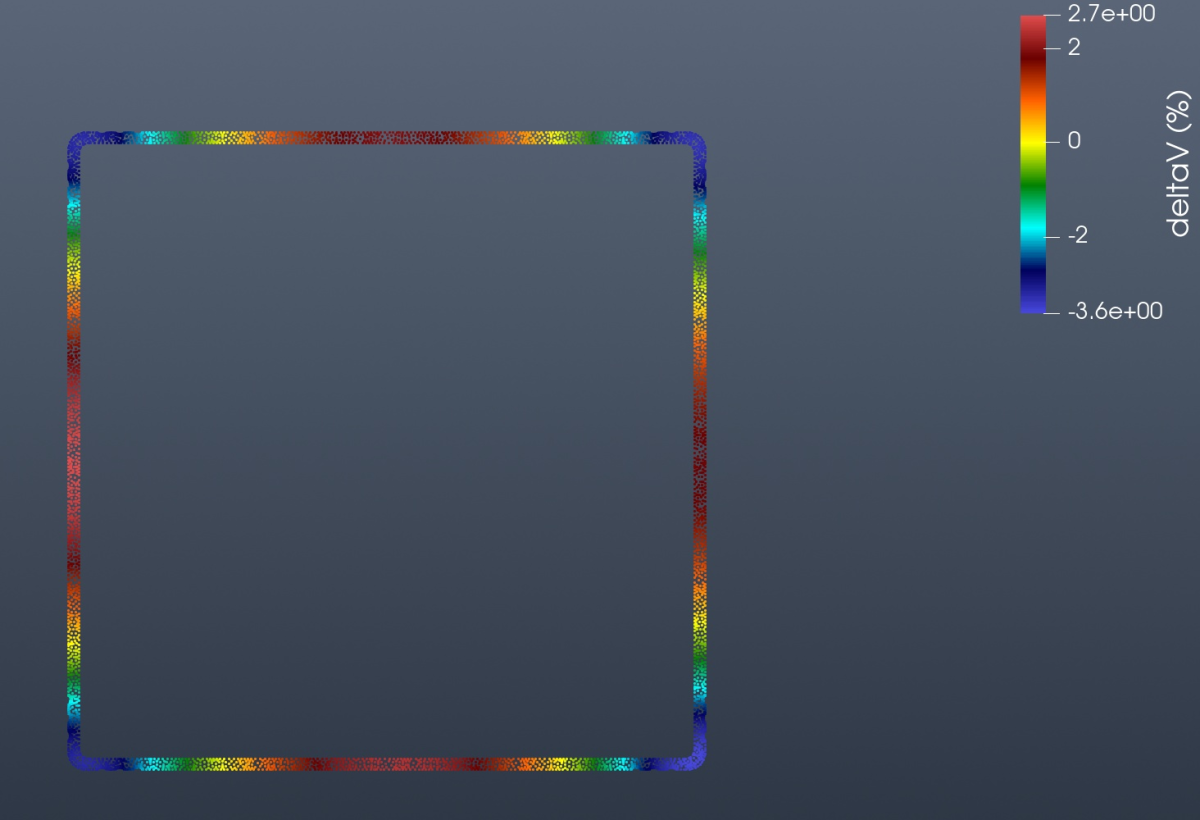
Bu harita yavaş okunmayı hak ediyor, çünkü bir geçiş planının gerçekte ne yaptığını gösteriyor. Ortalama çıkış hızı 54 mm/s. Nokta nokta bakıldığında artık sapma köşelerde yüzde 3,6 yavaş, cidar ortalarında yüzde 2,7 hızlı; bu kutu kesitin bilinen imzasıdır, çünkü bir köşe birim metal başına cidar ortasından daha fazla kalıp teması görür. Çevrenin bölündüğü sekiz bölgenin ortalamasında yayılım yüzde 0,8. Geçiş uzunlukları bu sayıya göre ayarlandı.
Preste tek baskı oldu. İlk biyet düzgün profil verdi, kalıp hiç düzeltme görmeden üretime girdi ve presten çıkan profil ekranda görünenle aynıydı.
Kalıp alışılmadık kadar basit değildi, atölye de şanslı değildi. Düzeltme yine de yapıldı. Sadece ekranda yapıldı.
Geçiş planı, metalin nasıl hareket edeceğine dair bir varsayımdır. Akış simülasyonu onu sınadığınız yerdir ve tipik bir koşu 30 ila 40 dakikada biter; bu da aynı iş günü içinde iki üç geçiş varyantını karşılaştırmaya yeter. Her seferinde bakılmaya değer dört şey var:
Bunların hiçbiri kalıpçının muhakemesinin yerine geçmez. Değiştirdikleri şey, o muhakemenin nerede uygulandığıdır. Simülasyonda bulunan bir düzeltme birinin yarım gününe mal olur. Aynı düzeltme preste bulunduğunda bir deneme, bir söküm, bir nitrürleme çevrimi ve gelecek haftanın programında bir yer demektir; ikinci deneme de yanlışsa hepsini bir daha öder.
Geçiş uzunluğu, profilin düzgün çıkıp çıkmayacağına karar veren parametredir. Onu belirlemek için gereken bilgi çoğu zaman 2 boyutlu çizimde zaten vardır; maliyet o bilgiyi 3 boyuta taşımakta ve sınamaktadır. İkisini de kalıp kesilmeden yapın, pres artık öğrendiğiniz yer olmaktan çıkar.
Bir kalıp çizimi yükleyin; onu modelleyelim, geçişleri sizin çiziminizden alalım ve hız alanını demo parçasında değil, sizin kesitinizde gösterelim.